Nyheter

Felsökning av vanliga avgjutningsproblem inom betongproduktion

För betongblockeraproducenter, är det i urtagningsstadiet där produktivitet och produktkvalitet står eller faller. När betongpinnar, sprickor eller ytor är defekta under urtagningen, ackumuleras kostnaderna för stillestånd, avfall och kasserad produkt snabbt. Att förstå grundorsakerna till dessa vanliga problem – och veta hur man åtgärdar dem – är avgörande för att upprätthålla en effektiv produktionslinje.

På Fujian Unik Mould Technology Co., Ltd., har vi konstruerat högpresterande betongformar sedan 2010. Utifrån vår erfarenhet från 28 exportmarknader finns här en praktisk felsökningsguide för de vanligaste problemen med att ta bort formen.

Problem 1: Block fastnar i formen under avformningen

Stickning är en av de vanligaste och mest frustrerande frågorna inom betongproduktion. Det saktar ner cyklerna, skadar både mögeln och produkten och kan få en linje att stanna.

Troliga orsaker:

Otillräcklig eller ojämn oljeapplicering

Släppmedel av låg kvalitet som inte matchar betongtypen

Slitage på hålrumsytan skapar friktionspunkter

Felaktig tidpunkt för urtagning – antingen för tidigt eller för sent

Styv, lågbearbetbar betongblandning

Lösningar:

Applicera ett tunt, jämnt lager av professionell släppolja över alla hålrumsytor

Polera om formhålen för att återställa en slät ytfinish (UNIK rekommenderar Ra 1.6)

Upprätthåll en konsekvent avformningstid, helst 10–15 sekunder efter vibration

Justera din betongblandning för att förbättra flytbarheten och minska klibbigheten

Problem 2: Block har lufthål eller ythål

Lufthål på ytan av färdiga block är mer än ett kosmetiskt problem – de kan äventyra den strukturella integriteten.

Troliga orsaker:

Otillräcklig vibration, vilket förhindrar instängd luft från att komma ut

Alltför trögflytande betongblandning som fångar luftbubblor

Dålig utfodringsfördelning, lämnar luftfickor i kaviteten


Användning av oljebaserade släppmedel som kan fånga in luft vid formytan

Lösningar:

Kalibrera om vibrationsfrekvensen till det rekommenderade intervallet 50–60 Hz

Förbättra betongens flytbarhet genom att justera blandningsdesignen eller lägga till mjukgörare

Säkerställ jämn och fullständig utfodring i alla hålrum

Överväg att använda vattenbaserade släppmedel, som har visat sig ge bättre ytkvalitet än oljebaserade alternativ

Problem 3: Sprickor eller hårlinjefrakturer på blockytor

Spruckna block är en direkt förlust av material och arbetskraft.

Troliga orsaker:

Blandningen är för torr, vilket minskar grönstyrkan

Otillräcklig härdningstid före urtagning

Felaktig vibration – antingen för låg eller för hög

Mekanisk påfrestning från vidhäftning under urformningen

Plötsliga temperaturförändringar efter produktion

Lösningar:

Öka vattenhalten eller tillsätt en mjukgörare till blandningen

Förläng härdningstiden till 24–48 timmar före urtagning

Justera vibration till rätt frekvens för din specifika blockstorlek och form

Säkerställ smidig urtagning och korrekt hålighetssmörjning för att förhindra att den fastnar

Problem 4: Grova eller korniga blockytor

En grov ytfinish påverkar både estetik och säljbarhet.

Troliga orsaker:

Slitna eller repade hålrumsytor

Torkad cementrester kvar i formen från tidigare cykler

Släppolja av dålig kvalitet

Övertorr betongblandning

Lösningar:

Polera om hålväggar för att återställa den släta ytfinishen

Rengör mögel direkt efter varje skift för att förhindra cementuppbyggnad

Använd ett lämpligt släppmedel (undvik att använda diesel eller andra substitut)

Öka andelen fin sand eller justera förhållandet vatten-cement

Problem 5: Ojämna hörn eller brutna kanter

Skador på blockens kanter och hörn är ofta ett tecken på mekanisk påfrestning vid uttagning av formen.

Troliga orsaker:

Slitna eller skadade hålrumshörn

Hård urtagning på grund av klibbig blandning

Överdriven vibration som orsakar ömtålig kant

Felaktig härdning eller torkning för snabbt

Lösningar:

Reparera eller byt ut skadade kavitetsinsatser

Applicera släppolja jämnt över alla ytor

Balansera vibrationer för att undvika överkomprimering

Håll härdningsförhållandena stabila och skuggade

Uppgift 6: Mikrorevor och ytmissfärgning

Mikrorevor och grå missfärgning kan uppträda på blockytor, särskilt på premiumprodukter där utseendet är viktigt.

Troliga orsaker:

Vidhäftning mellan betongen och formytan under avformningen, känd som "tampershoe adhesion"

Bildning av "blom" på block gjorda med vit cement

Lösningar:

Optimera urtagningstidpunkten och applicering av släppmedel

För vita cementprodukter, kontrollera noggrant härdningsförhållandena och val av släppmedel för att förhindra blombildning

Problem 7: Blockstorleksvariation mellan cykler

Inkonsekventa blockdimensioner indikerar ett problem med formstabilitet eller maskininriktning.

Troliga orsaker:

Formramsdeformation från långvarig vibrationsutmattning

Lösa bultar eller felinriktade kavitetsinsatser

Maskinvibrationsobalans

Ojämn utfodring eller inkonsekvent blandning

Lösningar:

Dra åt alla bultar med en momentnyckel för att säkerställa korrekt inriktning

Kontrollera inriktningsstiften och byt ut alla som är slitna

Justera vibrationsmotorerna för balans

Standardisera utfodring och blandningskonsistens

UNIK-metoden: Förebyggande genom design

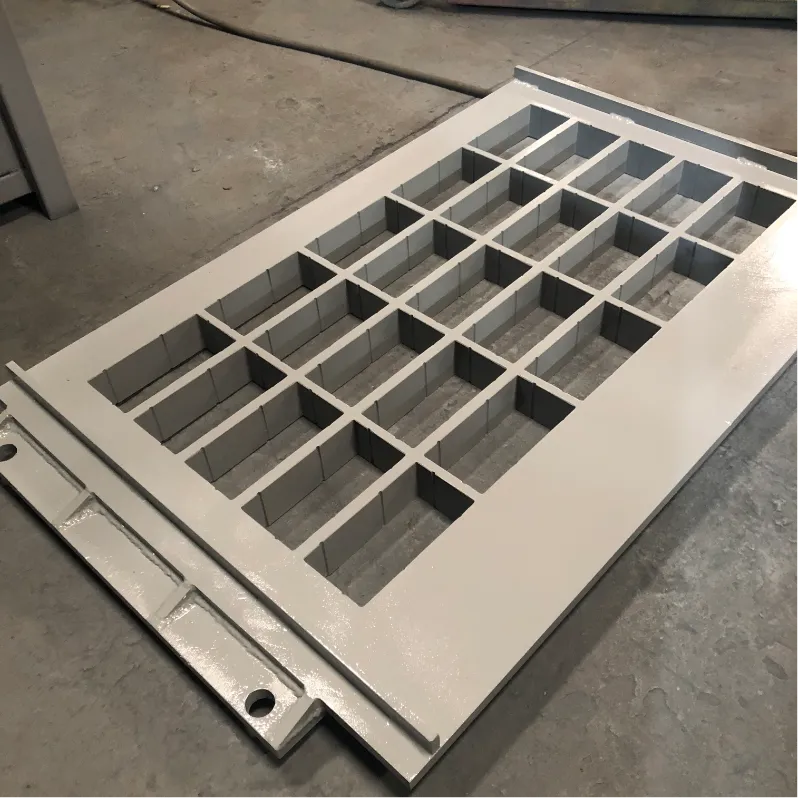
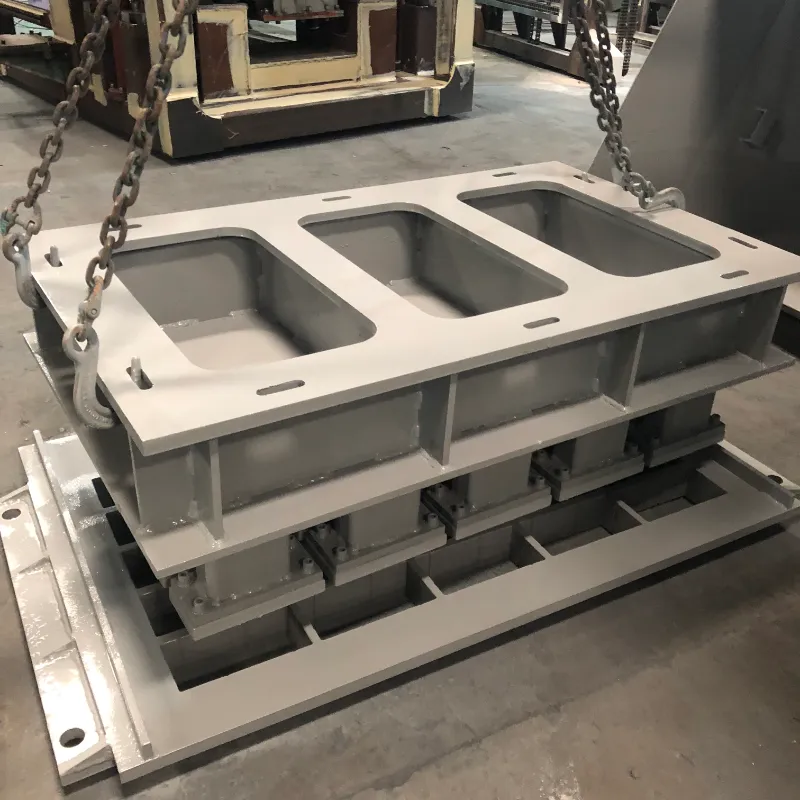
Complete concrete block mould assembly, mould cavity panelHeavy‑duty concrete block production mould for brick making machine

Många urtagningsproblem kan förhindras genom korrekt formdesign och materialval:

Dragvinkel: En ordentlig avsmalning på kavitetsväggar är avgörande för ren urtagning av formen. Utan det kommer blocken att fastna oavsett släppmedelskvalitet.

Hörnradie: Varpa 90-gradershörn är spänningspunkter där sprickbildning initieras. UNIK-designer har hörn med 3-5 mm radie för att minska kantskador.

Ytfinish: En polerad hålighetsyta (Ra 1,6) minskar friktionen och förbättrar urtagningsprestandan med upp till 30 %.

Värmebehandling: Korrekt uppkolning uppnår en ythårdhet på HRC58-62 samtidigt som kärnans seghet bibehålls, vilket minskar slitage som leder till att den fastnar.

Stålkvalitet: Användning av högkvalitativa material som 42CrMo eller verktygsstål säkerställer att formen bibehåller sin form och ytkvalitet under 80 000–100 000 cykler.

Slutsats

De flesta avformningsproblem är förutsägbara och kan förebyggas. Genom att systematiskt identifiera grundorsaken – oavsett om det gäller blandningsdesign, vibrationsinställningar, applicering av släppmedel eller formtillstånd – kan du implementera riktade lösningar som minskar avfall och stillestånd.

En välskött form kan hålla 80 000–100 000 cykler samtidigt som den bibehåller perfekt blockytekvalitet och fungerar smidigt på automatiska höghastighetslinjer. Med korrekt felsökning och högprecisionsteknik kan du hålla din produktionslinje igång effektivt med lägre defektfrekvens och minimala avbrott.

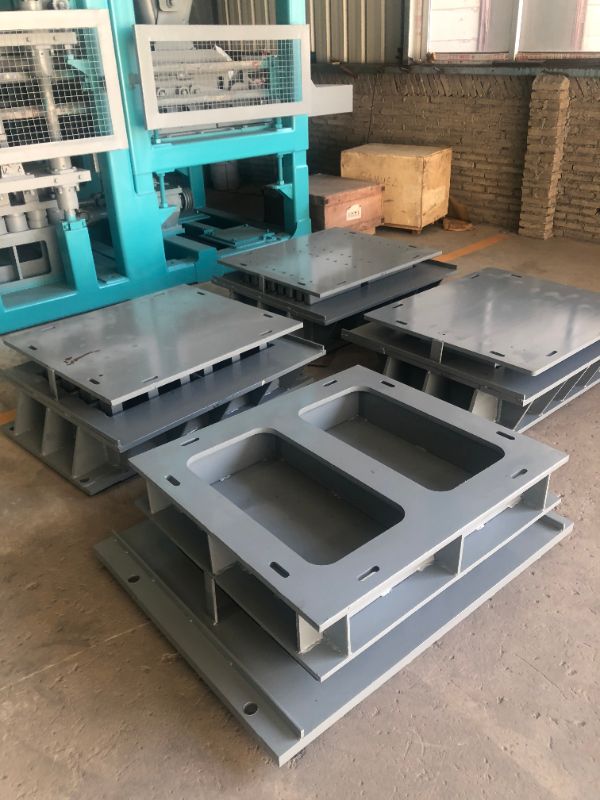
 Multiple finished concrete moulds beside block making machine

Relaterade nyheter
Lämna ett meddelande till mig
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera